English
Správy
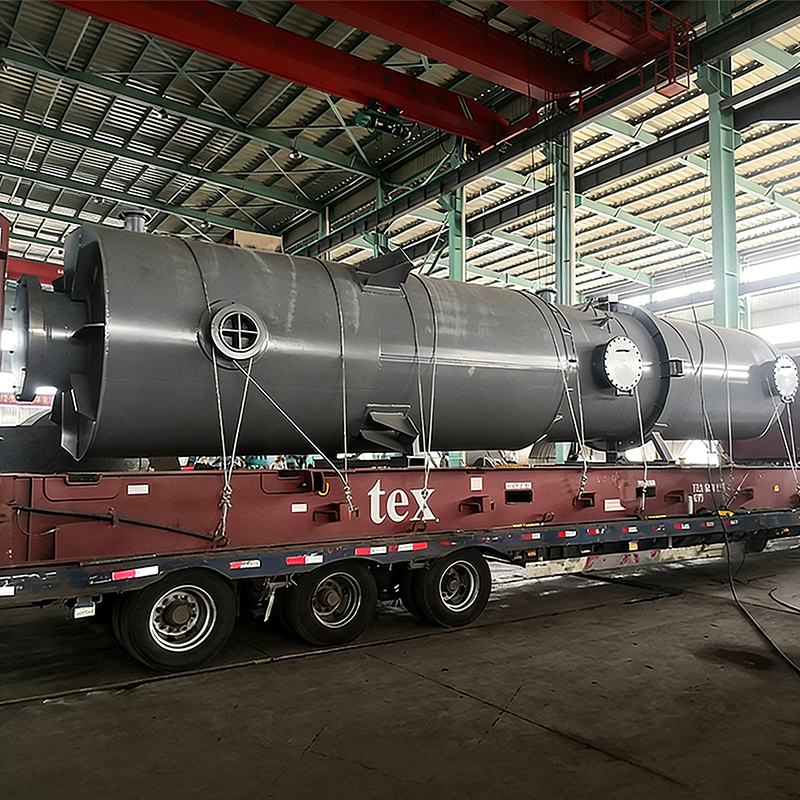
Spájkovanie niklom je proces spájania kovov, pri ktaleboom sa používa zliatina výplne na báze niklu, zahriata v kontrolovanej atmosfére pece na teplotu vyššiu ako je bod topenia výplne, ale pod bod topenia základného kovu, aby sa vytvaleboilo pevné, nepriepustné metalurgické spojenie medzi dvoma komponentmi bez roztavenia samotného základného kovu. V priemyselných zariadeniach na rekuperáciu tepla je tento proces základom Nikel spájkovaný ekonomizér pretože zliatiny plniva na báze niklu si zachovávajú svoju pevnosť a odolnosť proti korózii pri vysokých prevádzkových teplotách oveľa lepšie ako mäkké spájky alebo mnohé mechanické spôsoby spájania. Nižšie uvedené časti vysvetľujú, ako proces funguje, prečo sa používa v zariadeniach na rekuperáciu tepla z kotlov a spalín a čo treba skontrolovať pri hodnotení Výrobca ekonomizéra spájkovaného niklom or Dodávateľ niklom spájkovaného ekonomizéra .
Ako funguje niklom spájkovaný ekonomizér?
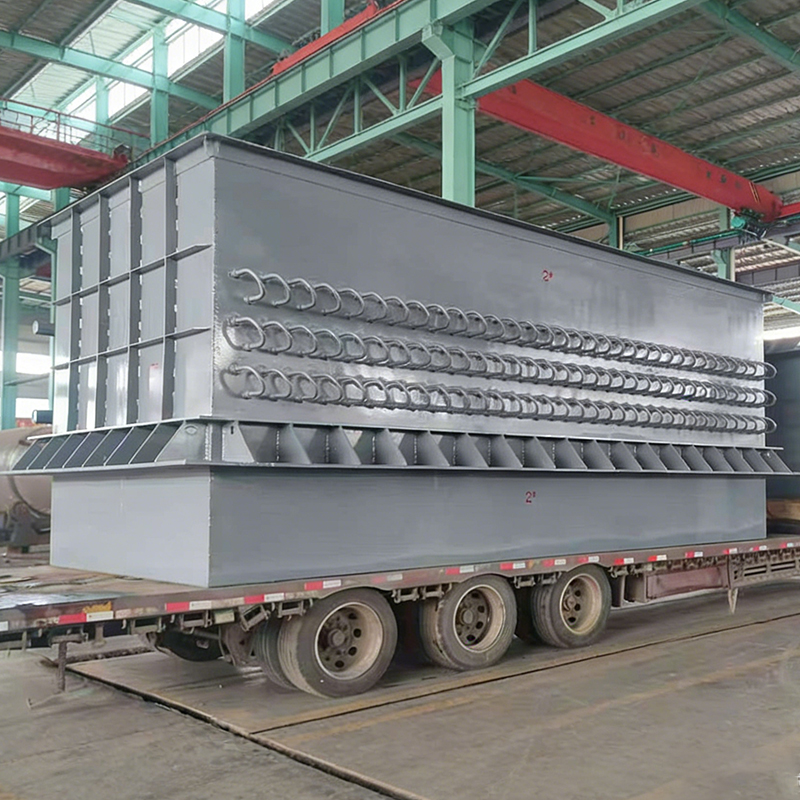
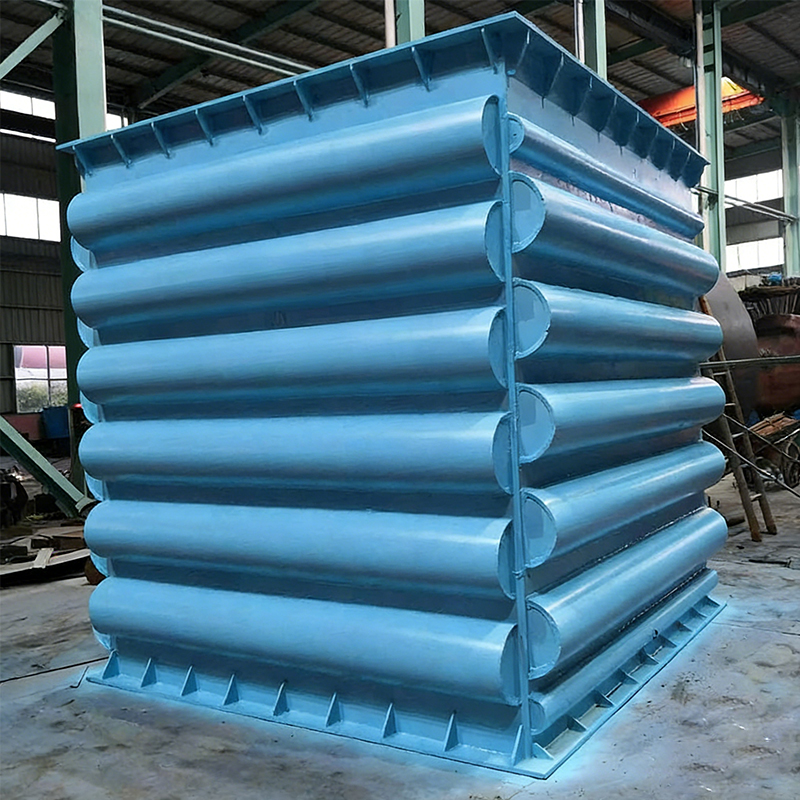
A Spájkovaný ekonomizér na báze niklu je vyrobený z dosiek z nehrdzavejúcej ocele alebo rúrkových a rebrových prvkov, ktoré sú naskladané a potom spojené vo vákuovej peci alebo peci s riadenou atmosférou pomocou prídavného kovu na báze niklu, podľa postupov, ktoré sú vo všeobecnosti v súlade s normami spájkovania zdokumentovanými v referenciách, ako sú AWS Príručka spájkovania a Príručka ASM Volume 6 o zváraní, spájkovaní a spájkovaní. Keď teplota pece stúpa, zliatina niklu sa topí a tečie do úzkych medzier medzi doskami prostredníctvom kapilárneho pôsobenia, potom tuhne do súvislej metalurgickej väzby, keď sa zostava ochladzuje. To vytvára spoj, ktorý je vo všeobecnosti bez koncentrácií napätia spojených s mechanickými upevňovacími prvkami a odolný voči tepelným cyklom, ku ktorým dochádza pri kolísaní teploty spalín počas prevádzky kotla. Po zložení jednotka funguje ako a Ekonomizér spätného získavania tepla spalín , odoberanie zvyškového tepla z výfukových plynov na predhrievanie napájacej vody kotla alebo spaľovacieho vzduchu pred uvoľnením plynu do atmosféry. Pretože spájkované spoje sú kontinuálne a nie bodovo zvárané alebo skrutkované, výsledkom je Doskový výmenník tepla spájkovaný niklom štruktúra má tendenciu ponúkať kompaktnejší pôdorys pre danú plochu povrchu prenosu tepla v porovnaní so staršími návrhmi zväzkov rúrok.
Typické kroky procesu
- Precízne čistenie a stohovanie nerezových platní alebo zostáv rúrok.
- Aplikácia zliatiny plniva na báze niklu na rozhraniach spojov.
- Riadený ohrev vo vákuovej peci alebo peci s ochrannou atmosférou na aktiváciu prídavného kovu.
- Riadené chladenie, ktoré umožňuje zliatine plniva stuhnúť do súvislého lepeného spoja.
- Testovanie tesnosti a kontrola rozmerov hotového jadra ekonomizéra.
Kde sa používa niklom spájkovaný ekonomizér
An Priemyselný niklom spájkovaný ekonomizér sa najčastejšie nachádza za priemyselnými kotlami a procesnými pecami, kde spaliny stále nesú značné množstvo obnoviteľného tepla predtým, ako opustia komín. Vďaka tomu je praktický pre sektory, ktoré prevádzkujú kontinuálne spaľovanie alebo tepelné procesy, vrátane chemického spracovania uhlia, metalurgie, výroby energie a výroby syntetického amoniaku, pričom všetky sú uvedené priamo v nižšie uvedených aplikáciách. V každom z týchto nastavení jednotka vykonáva rovnakú základnú funkciu ako a Ekonomizér spätného získavania odpadového tepla z kotla zachytávanie tepla, ktoré by sa inak stratilo, a jeho presmerovanie späť do procesu, aby sa znížila celková potreba paliva pre daný výstup.
Tento prstencový graf predstavuje skôr ilustratívnu distribúciu toho, kde je v ťažkom priemysle nasadzované niklom spájkované ekonomizérové zariadenie, a nie presnú meranú štatistiku. Chemické spracovanie uhlia predstavuje podstatný podiel, pretože tieto zariadenia zvyčajne prevádzkujú veľké systémy kontinuálneho spaľovania alebo splyňovania, ktoré vytvárajú značné množstvo spalín s obnoviteľným teplom. Hutníctvo a výroba energie nasledujú tesne za sebou, keďže oba sektory závisia od vysokoteplotných pecí a kotlov, kde rekuperácia odpadového tepla priamo podporuje celkovú tepelnú účinnosť. Výroba syntetického amoniaku sa tiež spolieha na tento typ zariadenia, často v kombinácii so systémami tepelných trubíc, pretože syntéza amoniaku zahŕňa viacero tepelne náročných procesov. Čitatelia by mali považovať túto tabuľku za všeobecný vzor aplikácie a nie za pevný údaj pre celé odvetvie, pretože skutočná distribúcia sa líši podľa regiónu, rozsahu závodu a špecifickej konfigurácie Rekuperácia tepla Nikel spájkovaný ekonomizér inštalácia.
Výhody niklom spájkovaných ekonomizérov v porovnaní s inými spôsobmi spájania
Jednou z najpriamejších výhod tvrdého spájkovania na báze niklu je to, že vytvára súvislý, nepriepustný spoj určený pre vyššie prevádzkové teploty ako spoje spájkované namäkko, pričom sa vyhýba niektorým lokalizovaným tepelným deformáciám, ktoré sa môžu vyskytnúť pri tavnom zváraní na tenkých plátoch. Tento výkonnostný profil je kľúčovým dôvodom, prečo sa spájkovanie niklom široko používa pri výrobe a Ekonomizér kotla spájkovaný niklom jadro, kde spoj musí vydržať opakované tepelné cykly, pretože teplota spalín sa mení počas spúšťania kotla, zmien zaťaženia a odstavovania.
Tento vodorovný stĺpcový graf ukazuje ilustratívne relatívne porovnanie kapacity prevádzkovej teploty naprieč bežnými metódami spájania používanými pri výrobe výmenníkov tepla, a nie laboratórne namerané hodnoty pre akýkoľvek konkrétny produkt. Mechanické alebo upevnené spoje sa vo všeobecnosti nachádzajú na spodnom konci tejto stupnice, pretože tesnenia a tesnenia používané v týchto spojoch majú tendenciu rýchlejšie degradovať pri trvalom vysokom teple. Mäkko spájkované spoje to zlepšujú, ale zostávajú obmedzené relatívne nízkym bodom topenia mäkkých spájkovacích zliatin, čo obmedzuje ich použitie v náročných podmienkach tepelných cyklov. Tavné zváranie funguje dobre, pretože vytvára súvislý metalurgický spoj, aj keď môže spôsobiť lokálne napätie a deformáciu na tenkorozmerný doskový materiál. Spájkovanie na báze niklu je umiestnené na hornom konci tohto porovnania, pretože zliatina plniva je formulovaná tak, aby si zachovala pevnosť a integritu spoja pri zvýšených prevádzkových teplotách a zároveň vytvorila rovnomerné spojenie s nízkym skreslením v celej zostave dosky, čo je súčasťou toho, prečo je bežnou voľbou pre Doskový výmenník tepla spájkovaný niklom používané v nepretržitej priemyselnej prevádzke.
Ekonomizér spájkovaný niklom vs ekonomizér z nehrdzavejúcej ocele: Objasnenie porovnania
Bežným bodom zmätku je porovnávanie „niklom spájkovaného ekonomizéra“ s „ekonomizérom z nehrdzavejúcej ocele“, ako keby išlo o dva samostatné materiály, pričom v praxi Nikel spájkovaný ekonomizér sa zvyčajne vyrába z dosky z nehrdzavejúcej ocele, ktorá bola spojená skôr spájkovaním na báze niklu než konvenčným zváraním. Presnejšie porovnanie je preto medzi metódami spájania aplikovanými na rovnaký základný materiál z nehrdzavejúcej ocele, pretože výber procesu spájania ovplyvňuje hustotu spoja, tesnosť a odolnosť voči tepelnej únave, a nie zmenu samotného základného kovu. Radarová tabuľka nižšie porovnáva niekoľko výkonnostných atribútov medzi niklom spájkovaným ekonomizérom z nehrdzavejúcej ocele a konvenčne zváraným ekonomizérom z nehrdzavejúcej ocele v relatívnej, názornej mierke.
Tento radarový graf porovnáva niklom spájkovaný ekonomizér z nehrdzavejúcej ocele s konvenčne zváraným ekonomizérom z nehrdzavejúcej ocele v rámci piatich výkonnostných atribútov, pričom namiesto certifikovaných testovacích údajov používa relatívnu ilustratívnu stupnicu. Niklom spájkovaný profil sa ďalej rozširuje na odolnosť proti korózii a tesnosť, čo odráža súvislú povahu správne vytvoreného spájkovaného spoja bez medzier v porovnaní so sériou diskrétnych zvarových švov. Teplotná tolerancia je medzi týmito dvoma metódami všeobecne porovnateľná, pretože obe sa spoliehajú na rovnaký základný kov z nehrdzavejúcej ocele, hoci spájkovaný spoj má tendenciu distribuovať tepelné napätie rovnomernejšie cez zostavu dosky. Kompaktnosť uprednostňuje dizajn spájkovaný niklom, pretože zostavy spájkovaných dosiek možno vo všeobecnosti stohovať tesnejšie ako konfigurácie trubice a zvárania, čo podporuje menšiu pôdorysnú plochu zariadenia pre rovnakú oblasť prenosu tepla. Interval údržby je zobrazený ako o niečo dlhší pre možnosť spájkovania niklom, čo je v súlade s menším počtom samostatných spojov, ktoré by sa mohli stať bodmi lokálneho opotrebovania, hoci skutočné plány údržby by mali byť vždy založené na špecifických prevádzkových podmienkach a histórii kontrol nainštalovanej jednotky, a nie na tomto všeobecnom porovnaní.
Trend prijímania zariadení na rekuperáciu odpadového tepla
Záujem o zariadenia na rekuperáciu tepla vrátane Nikel spájkovaný ekonomizér kategória, má vo všeobecnosti stúpajúcu tendenciu, keďže priemyselná energetická účinnosť a znižovanie emisií sa stali silnejšími prioritami v uhoľných chemických, metalurgických a energetických sektoroch, čo je smer, ktorý je vo všeobecnosti v súlade s usmerneniami verejnej politiky o úsporách priemyselnej energie vydanými národnými a regionálnymi orgánmi vo veľkých výrobných ekonomikách. Keďže prevádzkovatelia kotlov hľadajú praktické spôsoby, ako znížiť spotrebu paliva na jednotku výkonu, rekuperácia tepla zo spalín, ktoré by inak boli odvetrané, je jedným z dostupnejších zlepšení v rámci existujúceho usporiadania zariadenia.
Táto plošná tabuľka predstavuje skôr ilustratívny, všeobecne vzostupný vzor pre priemyselné zariadenia na rekuperáciu tepla spalín, než špecifický súbor nameraných údajov. Stabilný, postupný sklon odráža skôr prírastkové rozhodnutia na úrovni závodu než náhly posun, pretože modernizácia a modernizácia kotlov sa zvyčajne plánuje okolo plánovanej údržby a cyklov kapitálového rozpočtovania. Tento model je v súlade so smerom opísaným vo všeobecnom priemyselnom komentári o priemyselnej energetickej účinnosti, ktorý opakovane identifikoval rekuperáciu tepla spalín ako jedno z praktickejších opatrení účinnosti dostupných pre existujúce spaľovacie zariadenia. Tento trend tiež odráža rastúcu známosť a Nikel spájkovaný ekonomizér for Waste Heat Recovery ako osvedčenú kategóriu zariadení a nie ako novovznikajúcu alebo neznámu technológiu. Prevádzkovatelia zariadení, ktorí hodnotia tento typ modernizácie, ho zvyčajne zvažujú spolu s inými opatreniami na zvýšenie účinnosti a postupná povaha tejto krivky naznačuje, že prijatie je poháňané skôr stabilným prevádzkovým prínosom než krátkodobou propagačnou aktivitou.
Indikátor výkonu prenosu tepla
Účinnosť prenosu tepla je jedným zo základných ukazovateľov výkonnosti, ktoré sa používajú na opis toho, ako ekonomizér úplne rekuperuje dostupné teplo zo spalín predtým, ako opustia systém. Dobre navrhnutý Priemyselné získavanie tepla s niklom spájkovanými ekonomizérmi konfigurácia je vo všeobecnosti navrhnutá tak, aby maximalizovala kontaktnú plochu medzi spalinami a pracovnou tekutinou v rámci kompaktnej doskovej zostavy, ktorá podporuje relatívne vysoké hodnotenie účinnosti v porovnaní so staršími, otvorenejšími usporiadaniami zväzkov rúrok.
Táto meracia tabuľka ponúka relatívnu, nepresnú vizuálnu indikáciu účinnosti prenosu tepla, umiestnenú smerom k hornému koncu stupnice pre správne navrhnutú zostavu dosky spájkovanej niklom v typických podmienkach spalín. Poloha ihly odráža všeobecnú výkonnostnú tendenciu spojenú s kompaktnou geometriou tesne uložených dosiek, a nie certifikovaným výsledkom testu pre akúkoľvek jednotlivú jednotku, pretože skutočná účinnosť závisí od prietoku spalín, vstupnej teploty, vzdialenosti dosiek a podmienok znečistenia v priebehu času. Zariadenia umiestnené smerom k vyššiemu koncu tohto typu stupnice vo všeobecnosti získavajú väčší podiel dostupného odpadového tepla na jednotku inštalovanej plochy, čo je jedna z praktických výhod spojených s Doskový výmenník tepla spájkovaný niklom v porovnaní s otvorenejšími, široko rozmiestnenými rozloženiami rúrok. Konzistentný výkon v priebehu času závisí aj od rutinnej kontroly a čistenia strany spalín, pretože usadzovanie častíc na povrchu platní môže postupne znižovať účinnosť bez ohľadu na pôvodné konštrukčné hodnotenie. Kupujúci, ktorí hodnotia tento typ zariadenia, by si mali od svojho vybraného dodávateľa vyžiadať údaje o výkone špecifické pre aplikáciu, namiesto toho, aby sa pri finalizácii návrhu systému spoliehali len na všeobecné ukazovatele.
Ako si vybrať dodávateľa ekonomizéra spájkovaného niklom
Výber a Výrobca ekonomizéra spájkovaného niklom zahŕňa viac než len potvrdenie, že pri výrobe sa používa spájkovanie niklom, pretože kontrola pece, certifikácia materiálu platní a postupy kontroly kvality ovplyvňujú kvalitu hotového spoja. Nižšie uvedený kontrolný zoznam sumarizuje praktické body, ktoré je potrebné preskúmať pred dokončením OEM niklom spájkovaný ekonomizér or Vlastný niklom spájkovaný ekonomizér poriadku.
Schopnosť výroby a kvality
- Potvrďte, že dodávateľ prevádzkuje možnosť spájkovania vo vlastnej peci, a nie outsourcing procesu spájania.
- Požiadajte o testovanie tesnosti a záznamy o rozmerovej kontrole pre konkrétne jadro ekonomizéra, ktoré sa objednáva.
- Skontrolujte certifikáciu materiálu pre dosky z nehrdzavejúcej ocele a použitú zliatinu plniva na báze niklu.
- Diskutujte o zložení spalín a očakávanom rozsahu prevádzkových teplôt, aby bolo možné dizajn prispôsobiť aplikácii.
- Opýtajte sa na skúsenosti s výrobou tlakovej nádoby, ak bude ekonomizér integrovaný do väčšieho tlakového systému.
| Bod hodnotenia | Prečo na tom záleží |
|---|---|
| Schopnosť spájkovania v peci | Potvrdzuje skôr riadenú tvorbu spojov ako externé alebo nekonzistentné spracovanie |
| Certifikácia materiálu | Overuje, že nehrdzavejúca oceľ a výplňová zliatina spĺňajú špecifikovanú kvalitu |
| Skúsenosti s exportom dokumentácie | Podporuje plynulejšiu logistiku Priemyselný niklom spájkovaný ekonomizér Supplier preprava do zahraničia |
| Rozsah výroby tlakovej nádoby | Relevantné, keď je ekonomizér integrovaný do väčšieho systému s menovitým tlakom |
O Jiangsu Shineng Chemical Equipment Co., Ltd.
Jiangsu Shineng Chemical Equipment Co., Ltd. bola založená v roku 2005 ako čínsky výrobca priemyselných zariadení na rekuperáciu odpadového tepla zo spalín a zariadení na chemické procesy. Spoločnosť sa špecializuje na výskum, vývoj a výrobu systémov spätného získavania tepla z odpadových spalín a chemických zariadení, s vlastnou kapacitou zahŕňajúcou vývoj tepelných potrubí, spájkovanie na báze niklu a výrobu tlakových nádob v rámci jednej výrobnej organizácie. Táto integrovaná schopnosť priamo súvisí s konzistentnosťou a Ekonomizér kotla spájkovaný niklom jadro, pretože proces spájkovania v peci, manipulácia s materiálom dosiek a integrácia tlakovej nádoby sú riadené v rámci rovnakej výrobnej štruktúry a nie sú rozdelené medzi samostatné externé procesory.
Produkty od Jiangsu Shineng sa používajú v uhoľnom chemickom priemysle, metalurgii, výrobe energie a syntetickom amoniaku a boli exportované na zámorské trhy. Toto rozšírenie odvetvia odráža širokú použiteľnosť zariadení na rekuperáciu tepla spalín v ťažkých priemyselných procesoch, ktoré sa spoliehajú na nepretržité spaľovanie alebo tepelnú konverziu, a podporuje pokračujúcu úlohu spoločnosti ako Priemyselný niklom spájkovaný ekonomizér Supplier pre domáce aj medzinárodné projektové požiadavky.
Často kladené otázky
Q1: Na čo sa používa spájkovanie niklom pri výrobe ekonomizéra?
Niklové spájkovanie spája nerezové plechy alebo zostavy rúrok do súvislého, nepriepustného jadra, ktoré tvorí základ niklom spájkovaného ekonomizéra používaného na rekuperáciu tepla spalín.
Q2: Je niklom spájkovaný ekonomizér rovnaký ako ekonomizér z nehrdzavejúcej ocele?
Niklom spájkovaný ekonomizér je zvyčajne vyrobený z nehrdzavejúcej ocele, pričom spájkovanie na báze niklu sa používa ako metóda spájania namiesto konvenčného zvárania, takže porovnanie je skôr o procese spájania ako o základnom materiáli.
Otázka 3: Ktoré priemyselné odvetvia bežne používajú tento typ ekonomizéra rekuperácie tepla?
Bežnými používateľmi sú uhoľný chemický, metalurgický priemysel, výroba energie a syntetický amoniak, pretože tieto odvetvia vo všeobecnosti prevádzkujú kontinuálne spaľovanie alebo tepelné procesy s obnoviteľným teplom spalín.
Q4: Čo by som mal skontrolovať pred výberom dodávateľa ekonomizéra spájkovaného niklom?
Pred dokončením objednávky si preštudujte možnosti spájkovania v peci, certifikáciu materiálu, záznamy o testovaní tesnosti a skúsenosti s exportnou dokumentáciou.
 Previous